镁合金轮毂低压铸造工艺的现状与发展趋向
引言
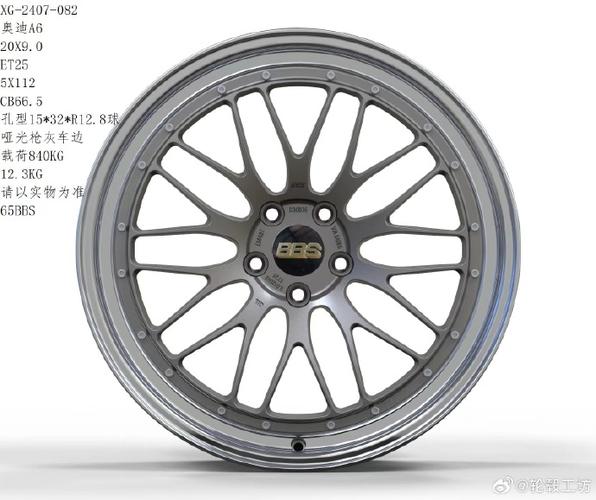
随着全球汽车工业对节能减排和轻量化需求的日益迫切,镁合金作为最轻的金属结构材料,在汽车零部件领域的应用备受瞩目。镁合金轮毂相较于传统的铝合金轮毂,可减重约30%,对提升燃油经济性、降低排放以及改善操控性能具有显著优势。低压铸造因其充型平稳、组织致密、工艺出品率高等特点,成为生产高质量镁合金轮毂的重要工艺之一。本文将对镁合金轮毂低压铸造工艺的现状进行梳理,并探讨其未来发展趋势。
一、镁合金轮毂低压铸造工艺的技术现状
低压铸造是利用气体压力将熔融金属从坩埚经升液管由下而上压入铸型型腔,并在压力下凝固成形的工艺。对于镁合金轮毂,该工艺主要包含熔炼与精炼、浇注系统与模具设计、低压铸造参数控制、热处理等关键环节。
目前,国内外相关研究与应用主要集中在以下几个方面:
1. 熔炼保护与净化:镁合金化学活性高,易氧化燃烧。现有工艺普遍采用SF6+CO2混合气体保护或气体保护+熔剂精炼的方式。环保型保护气体(如HFC-134a、SO2等)及无熔剂精炼技术受到重视。
2. 模具设计与温度控制:轮毂模具通常采用H13钢,设计有冷却水道和保温结构。为适应镁合金流动性低于铝的特点,浇注系统多采用开放式大浇口,并提高模具预热温度(约300–400℃),同时优化冷却速率以细化晶粒。
3. 低压铸造参数优化:针对镁合金,典型参数为:浇注温度680–720℃,充型压力0.02–0.05 MPa,增压压力0.06–0.1 MPa,保压时间根据轮毂壁厚不同调节。研究表明,合理控制充型速度(0.1–0.3 m/s)可以避免卷气与冷隔。
4. 晶粒细化与组织调控:通过添加含碳细化剂(如C2Cl6、Al-5Ti-1B中间合金等)或施加强电磁搅拌、超声波处理,可显著细化镁合金晶粒,提高轮毂的力学性能与疲劳寿命。
5. 热处理工艺:通常采用T6处理(固溶+人工时效)以提高强度与韧性,但需注意镁合金的防氧化保护。目前已有针对AM60、AZ91等轮毂用镁合金的热处理规范研究。
尽管取得了一定进展,但仍面临以下问题:镁合金液易氧化燃烧、充型过程中易产生氧化夹杂;低压铸造设备密封与定量控制难度大;轮毂厚大部位易出现缩松;模具寿命受热疲劳影响较低;成本仍高于铝合金轮毂。
二、镁合金轮毂低压铸造工艺的发展趋向
镁合金轮毂低压铸造工艺将朝着高性能化、智能化、绿色化和低成本化方向发展,具体体现在以下几个方面:
- 材料与工艺协同优化:开发新型高强度高韧性镁合金(如Mg-Zn-RE系、Mg-Al-Ca系等),并结合低压铸造工艺特点进行成分与工艺匹配设计。复合铸造(如低压铸造+挤压铸造、低压铸造+半固态成形)有望进一步提升轮毂致密度与性能。
- 数字化与智能控制:利用计算机模拟(CAE)进行充型、凝固、应力分析,实现工艺参数的自适应优化。结合物联网和人工智能技术,开发低压铸造智能控制系统,实时监控压力、温度、液位并反馈调节,提高成品率和一致性。
- 绿色铸造技术:推广应用环保型保护气体、低能耗熔炼保温技术、废砂与废镁回收再利用技术。无熔剂精炼、超声辅助除气等清洁化工艺将逐步替代传统熔剂处理。
- 模具技术革新:采用高导热、高热强性的新型模具材料(如钨基合金、高纯度H13改进型)和增材制造随形冷却水道,可有效提高冷却效率、缩短生产周期并延长模具寿命。
- 低成本化与产业化:一方面通过优化浇注系统、提高工艺出品率来降低单件成本;另一方面通过规模化生产、建立镁合金轮毂专业生产线,逐步缩小与铝合金轮毂的成本差距。预计未来五年内,镁合金轮毂将在高端乘用车、新能源汽车及赛车领域率先实现批量应用。
- 标准与评价体系完善:需要建立镁合金轮毂低压铸造的专用标准体系,涵盖材料、工艺、检验、疲劳性能及耐蚀性等指标,以推动行业规范发展。
结论
镁合金轮毂低压铸造工艺已从实验室研究逐步走向工业试制与小批量生产,其在轻量化方面的优势十分明显。镁合金的易氧化、缩松敏感性以及成本问题仍是制约大规模应用的关键。通过材料-工艺-装备-控制一体化的协同创新,特别是数字化智能控制、绿色铸造和新型模具技术的突破,镁合金轮毂低压铸造工艺将不断成熟,有望在汽车轻量化进程中发挥更大作用。行业应加强产学研合作,完善标准体系,加速推进镁合金轮毂的产业化进程。
如若转载,请注明出处:http://www.liuzhouyiyangkeji.com/product/53.html
更新时间:2026-10-22 09:47:36